


Khoan súng lỗ sâu còn được gọi là khoan lỗ sâu. Ban đầu nó được sử dụng trong ngành sản xuất vũ khí, vì vậy nó được đặt tên là máy khoan súng. Với sự phát triển không ngừng của khoa học và công nghệ, những nỗ lực không ngừng nghỉ của các nhà sản xuất hệ thống xử lý lỗ sâu, xử lý lỗ sâu đã trở thành một phương pháp xử lý thuận tiện và hiệu quả. Nó được sử dụng rộng rãi trong các lĩnh vực như công nghiệp ô tô, công nghiệp hàng không vũ trụ, công nghiệp xây dựng kết cấu, công nghiệp thiết bị y tế, khuôn mẫu, máy cắt, công nghiệp cố định, áp suất dầu, công nghiệp áp suất không khí, v.v.
Khoan súng là một giải pháp lý tưởng để xử lý lỗ sâu. Sử dụng máy khoan súng có thể đạt được hiệu quả xử lý chính xác. Vị trí lỗ được xử lý là chính xác, với độ thẳng và độ coaxiality cao, bề mặt hoàn thiện cao và độ lệch nhỏ. Nó có thể xử lý tất cả các loại lỗ sâu một cách thuận tiện. Trong ứng dụng thực tế, công nghệ khoan trước khi reaming có thể được thay thế bằng xử lý một lần và nó có độ tin cậy quá trình mạnh mẽ.
Máy khoan súng có thể khoan gang, thép carbon, đồng, hợp kim nhôm, thép hợp kim, v.v. nó có thể hoàn thành khoan, khoan và reaming một lần, và có thể xử lý độ chính xác cao (it8-11 lớp), độ thẳng chính xác (0,16-0,5mm / 1000mm) và độ nhám thấp (ra6.3-ra0.8) lỗ sau khi cắt. Tốc độ đường khoan trên 30-100m / phút.
Khoan súng chủ yếu được sử dụng để khoan đường kính lỗ, với phạm vi lớn hơn 1,5mm-38mm. Tỷ lệ đường kính chiều dài của khoan đề cập đến: đường kính khoan x 150 lần. (nghĩa là độ sâu khoan tối đa), chất làm mát áp suất cao đạt đến vị trí cắt thông qua trục chính và trung tâm của mũi khoan. Sắt phế liệu được xả qua rãnh chữ V trên mũi khoan.
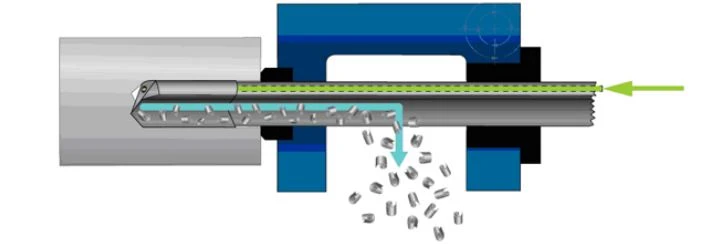
Hướng dẫn khoan súng
1. Khi sử dụng, tay áo dẫn hướng có kích thước phù hợp phải được lựa chọn trước, và khoảng cách giữa tay áo dẫn hướng và đầu mũi khoan súng phải được giữ trong phạm vi 0,003mm-0,008mm. Trục chính của máy công cụ sử dụng máy khoan súng phải có độ cứng trục và xuyên tâm cao hơn, và tay áo hướng dẫn và trục chính phải có tính đồng nhất cao hơn. Trong quá trình khoan, vị trí khoan của vật liệu được xử lý (đặc biệt là đúc) sẽ không bị gãy xương, lỗ khí và các tạp chất khác, nếu không, nó sẽ gây sụp đổ cạnh hoặc thậm chí quay lại. Các thông số cắt nên được chọn chính xác. Nói chung, tốc độ cắt: v = 1,1-1,65m / s, tốc độ thức ăn: S = 0,015-0,03mm / r, áp suất dầu: P = 2,5-6,0mpa, tốc độ dòng chảy: q = 0,2-0,65l / s.
2. Chất lỏng cắt được sử dụng trong khoan súng cũng rất quan trọng, ảnh hưởng trực tiếp đến độ chính xác của lỗ đang được xử lý. Hãy chắc chắn chọn dầu khoan súng đặc biệt. Nói chung, chất lỏng cắt để khoan súng nên có các chất phụ gia áp suất cực cao để đảm bảo sự hình thành màng dầu dưới áp suất cao và ngăn ngừa mài khô. Độ nhớt của chất lỏng cắt có liên quan đến đường kính khoan. Đường kính càng nhỏ, độ nhớt càng thấp. So với gia công nói chung, dầu cắt được gửi đến khu vực cắt khoan súng có đặc tính áp suất lớn, tốc độ dòng chảy lớn và độ chính xác lọc cao. Tốc độ dòng chảy nên được tăng lên với sự gia tăng độ sâu lỗ, để đảm bảo tốc độ dòng chảy lớn hơn của dầu cắt và đạt được mục đích loại bỏ chip trơn tru.
3. Sau khi mũi khoan của máy khoan súng được đeo, nó cần phải được mài sắc kịp thời và chính xác. Khi mài, máy khoan súng phải được gắn trên một vật cố định đặc biệt trên máy mài công cụ phổ quát hoặc máy mài công cụ đặc biệt để mài sắc. Bánh xe kim cương nhựa có kích thước hạt khoảng 120 có thể được sử dụng để mài sắc. Mỗi mài sắc chỉ cần mài cạnh sau của các góc bên trong và bên ngoài. Góc hình học chính xác (bản vẽ do công ty chúng tôi cung cấp) và vị trí tiên tiến phải được đảm bảo.
